
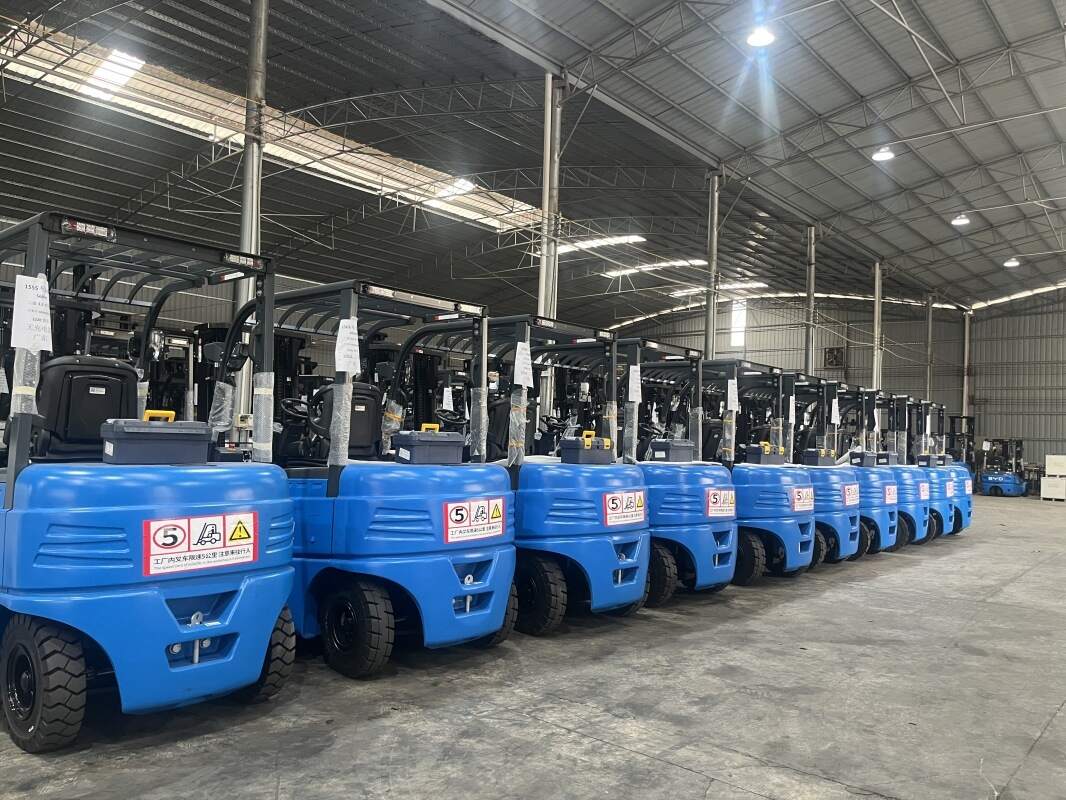
位于福州城郊的多家食品生产企业,近年都在逐步推进仓配体系的优化升级,适配不断增长的订单配送需求,当地一家主营预制包装食品的生产厂家,也在近期完成了核心仓储环节的设备更新,5吨电动叉车正式投入日常作业使用。
在设备更新之前,该厂的仓储转运环节长期面临几个适配难题:早年投入使用的重载转运设备以燃油动力为主,作业过程中产生的尾气容易在密闭仓间内堆积,部分尾气颗粒附着在食品外包装上,不符合食品生产经营的卫生管控要求,同时设备运行时的噪音较大,长期作业会对仓内工作人员的健康产生一定影响。遇到整托大宗原料、成品的转运需求时,老设备的动力输出平顺度不足,在狭窄仓储通道内转弯、挪位的灵活度偏弱,往往需要多次调整位置才能完成装卸,一定程度上拖慢了仓配流转效率。
本次仓配升级引入5吨电动叉车后,各类适配问题得到了明显改善。该款电动叉车采用纯电动力驱动,作业过程无尾气排放,完全适配食品厂的洁净作业标准,即便在密闭的原料仓、成品仓内长时间运行,也不会产生影响食品卫生的污染物。设备整体运行噪音较低,仓内作业环境得到显著优化,一线操作人员的作业体验明显提升。
面对5吨级的整托货物转运需求,该款电动叉车的动力输出平稳顺畅,起步、抬升、落货的过程都没有明显的顿挫感,重载状态下也能灵活调整转向角度,适配厂区内预留的狭窄仓储通道,单次就能完成整托货物的转运,无需拆分装卸,大幅压缩了单趟作业的耗时。从长期运营成本来看,纯电驱动的能耗成本远低于传统燃油设备,日常维护流程也相对简单,不需要针对内燃动力系统做复杂的定期养护,减少了后期的运维投入。
经过一段时间的试运行,该厂的仓配转运效率得到稳步提升,峰值订单时段的货物流转速度明显加快,整套作业流程也完全符合当地食安管控的相关要求。后续该厂还将结合5吨电动叉车的实际使用反馈,进一步优化仓储动线布局,完善整体仓配体系,为后续产能扩容做好配套支撑。


